

惠州市益珉金属科技有限公司
TEL : 0752-626 7771
Fax : 0752-626 7773
MOBILE: 173 2234 0602
E-MAIL:fengzhijian@szyimin.cn
地址:惠州市博罗县龙溪镇岐岗新龚村普森扬工业区

|
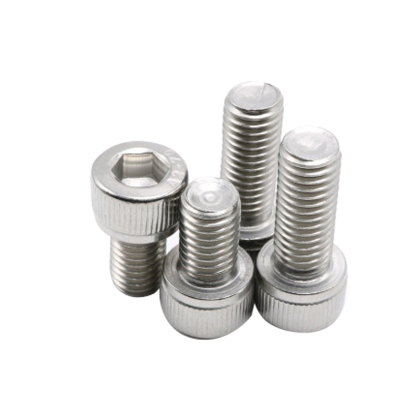
杯头内六角螺栓头部硬度、扭力管控要点在模具、自动化设备、工程机械装配中,杯头内六角螺栓是应用极广的高强度紧固件。很多设备故障、装配返工,根源都来自螺栓头部硬度不达标、扭力管控失控,出现内六角槽打滑、崩头、脆断等问题。惠州紧固件厂家结合多年生产经验,讲解杯头内六角螺栓头部硬度与扭力管控核心要点,方便采购、质检人员把控品质。 头部硬度是扭力稳定性的基础,热处理是管控核心。8.8 级、10.9 级、12.9 级合金钢杯头螺栓,均采用淬火加回火调质工艺。硬度偏低,内六角槽容易受压变形、打滑;硬度过高、回火不足,头部脆性大,拧紧时极易开裂崩角。以常用 12.9 级螺栓为例,头部硬度一般控制在 39~44HRC 区间,芯部保持合适韧性,做到硬而不脆。 工厂生产时要分区管控线材品质,严控淬火温度、保温时长、回火参数,整炉抽样检测硬度,避免同批次硬度偏差过大。同时要注意,电镀、发黑等表面处理会带来氢脆风险,高强度螺栓电镀后必须做除氢烘烤,消除内部应力,防止后期扭力加载后头部断裂。 内六角槽成型精度,直接影响扭力传递效果。冷镦墩头工序中,冲头磨损、定位偏移,会造成六角槽壁厚不均、圆角不合理,受力时应力集中,即使硬度合格,也会提前打滑。品质管控时,除硬度检测外,还要抽检六角通规、止规,保证批与批之间尺寸统一,和配套六角扳手完美贴合,受力均匀分散在六个棱边。
扭力管控要区分理论扭矩和实际工况扭矩。拧紧扭矩受螺纹摩擦系数、表面镀层、润滑状态影响很大。同样规格的 12.9 级螺栓,干态装配和涂抹润滑后的预紧力差异可达 30% 以上,润滑后同等扭矩下预紧力显著升高,容易超出屈服极限。装配时不能直接照搬标准扭矩表,要根据是否润滑、配套基材调整参数,一般推荐控制在屈服强度的 70%~80%,预留安全余量。 批量生产配套管控同样关键。工厂出货前,要按批次做破坏扭力抽检,记录头部失效形式:合格失效为螺纹拉伸破坏;如果失效形式是内六角槽打滑崩头,说明头部工艺不合格,整批需要返工。同时要提醒下游装配方,定期校准扭力扳手,避免工具失准造成过拧。 选杯头内六角螺栓,不能只看规格价格,硬度、扭力是可靠性的核心指标。东莞紧固件工厂支持标准现货和非标定制,每批次产品附带硬度、扭力检测,适配模具、自动化、新能源设备等工况,稳定降低装配故障率。 |